+86-563-4308666

 fr
 English
 Español

Chaque opérateur de broyeur apprend tôt ou tard la même leçon : le revêtement a plus d’influence sur le processus que toute autre pièce d’usure. Il protège la coque, mais il décide également de la manière dont les éléments de broyage se déplacent, de la quantité d'énergie consommée par le broyeur et de la durée pendant laquelle le broyeur peut fonctionner entre les arrêts. Bref, le bon liner permet d'économiser de l'argent, et le mauvais coûte de l'argent quel que soit son prix d'achat. Lorsque les gens posent des questions sur les types de revêtements de broyeur à boulets, la réponse pratique s'organise mieux autour de deux axes de classification : le matériau et le profil. Cet article passe en revue les deux.
Ce que fait réellement un revêtement de broyeur à boulets
Un revêtement de broyeur à boulets effectue trois tâches en même temps. Il protège la coque du broyeur de l'impact et de l'abrasion de la charge ; il transfère de l'énergie aux éléments de broyage, car la portance du profil du revêtement détermine si les billes tombent en cascade, cataractent ou glissent ; et cela influence la classification et le temps de séjour du matériau broyé.
Ces fonctions sont interdépendantes, le choix du revêtement n’est donc jamais une décision unique. À des vitesses de fonctionnement typiques de 65 à 80 pour cent de la vitesse critique, le profil du revêtement contrôle les trajectoires des éléments de broyage. Un profil qui fonctionne bien dans un broyeur à ciment de trois mètres peut avoir de mauvais résultats dans un broyeur à boulets de cinq mètres traitant du minerai dur. Le matériau et le profil doivent être sélectionnés ensemble, en fonction de la taille de l'alimentation, de la taille du support, de la vitesse du broyeur et des caractéristiques du minerai ou du clinker.
Types de revêtements de broyeur à boulets par matériau
Les matériaux de revêtement se répartissent en quatre familles : l’acier au manganèse, l’acier allié au chrome, le caoutchouc et la céramique. Les applications minières et cimentières représentent la plus grande part de la demande, et les deux premières familles dominent car elles tolèrent l'impact et l'abrasion à l'échelle de la production.
Revêtements en acier au manganèse
L'acier au manganèse, également appelé acier Hadfield, contient environ 12 à 14 pour cent de manganèse. Sa caractéristique déterminante est l'écrouissage : plus la surface est frappée, plus elle devient dure, tandis que l'intérieur reste résistant. Cela fait de l'acier au manganèse le choix par défaut pour le broyage primaire grossier, où des fluides de 75 à 125 mm frappent le revêtement avec une énergie élevée. Les revêtements ordinaires à haute teneur en manganèse traitent les minerais abrasifs et les grosses billes de manière fiable et restent l'option la plus rentable pour de nombreux broyeurs à boulets primaires et broyeurs SAG.
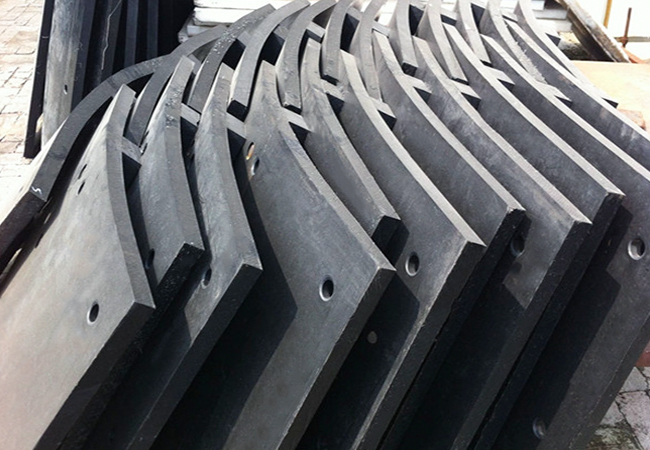 Revêtement ordinaire de broyeur à boulets en acier à haute teneur en manganèse Ce revêtement est l'option d'écrouissage standard pour les broyeurs primaires à boulets et SAG, offrant une résistance fiable à l'usure sous l'impact à haute énergie de grands médias de broyage à un prix rentable. Voir le produit →
L'acier à très haute teneur en manganèse augmente la teneur en manganèse à environ 17 à 24 pour cent et accélère la réponse d'écrouissage. La surface atteint une dureté plus élevée sous des impacts répétés, ce qui prolonge la durée de vie du revêtement dans des conditions difficiles telles que les broyeurs de grand diamètre, les opérations à grande vitesse ou les aliments très durs et grossiers. Le compromis étant un coût d'alliage plus élevé, celui-ci est sélectionné là où l'intervalle de remplacement et le coût des temps d'arrêt dominent la décision.
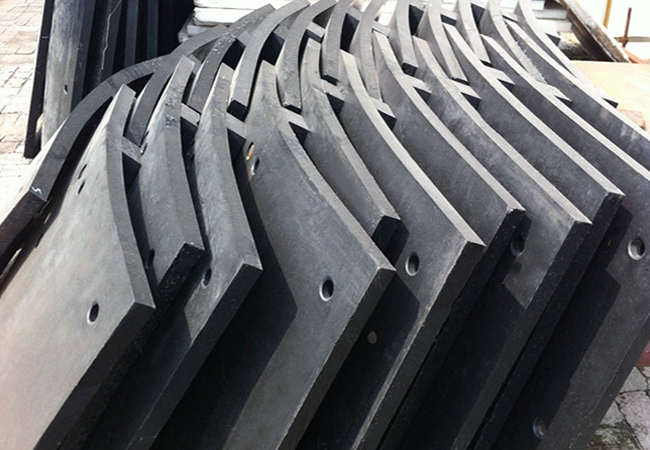 Revêtement de broyeur à boulets en acier à très haute teneur en manganèse Avec 17 à 24 % de manganèse et un écrouissage amélioré, ce revêtement amélioré convient aux travaux sévères comme les broyeurs de grand diamètre, les fonctionnements à grande vitesse et les alimentations très dures ou grossières, prolongeant ainsi la durée de vie. Voir le produit →
Doublures en acier allié à haute teneur en chrome
Les revêtements en alliage à haute teneur en chrome sont traités thermiquement jusqu'à une dureté typique de 58 à 64 HRC. Les carbures de chrome dans une matrice résistante leur confèrent une excellente résistance à l'abrasion par glissement, ce qui les rend adaptés au meulage secondaire et fin où l'impact est modéré et l'usure par la boue est le mécanisme principal. Ils sont courants dans les broyeurs de finition du ciment et les circuits de rebroyage. La limitation est une résistance aux chocs réduite : l'utilisation de revêtements à haute teneur en chrome dans un broyeur primaire grossier avec des billes surdimensionnées risque de se fissurer et de se briser prématurément.
Doublures en caoutchouc
Les revêtements en caoutchouc pèsent environ un quart de celui de l’acier. Ils sont plus faciles et plus rapides à installer, réduisent la charge sur les roulements du broyeur, absorbent bien les chocs, génèrent moins de bruit et résistent à la corrosion lors du broyage fin humide. Le caoutchouc a cependant une fenêtre de fonctionnement claire : il est endommagé par les fluides de grande taille et l'alimentation grossière, il est donc normalement limité aux broyeurs secondaires, de rebroyage et ultrafins avec des billes de taille modérée.
Doublures en céramique
Les revêtements en céramique d'alumine et de zircone sont les plus durs des matériaux de revêtement courants et n'introduisent aucune contamination ferreuse, ce qui est important dans les applications de haute pureté et de broyage fin. Ils sont fragiles et pratiques principalement dans les petits broyeurs, les broyeurs à attrition et les unités de laboratoire.
| Matériel | Force principale | Principale limite | Meilleure application |
|---|---|---|---|
| Acier au manganèse | Résistance élevée aux chocs, écrouissage | Résistance modérée à l’abrasion à faible impact | Broyage primaire, grands médias |
| Alliage à haute teneur en chrome | Très haute dureté, longue durée de vie | Faible tolérance aux chocs, coût plus élevé | Broyage secondaire et fin |
| Caoutchouc | Faible poids, faible bruit, installation rapide | Mauvais avec une alimentation grossière et des supports de grande taille | Broyage fin humide et rebroyage |
| Céramique | Dureté extrême, pas de contamination ferreuse | Fragile, de petite taille seulement | Broyage de haute pureté et ultra fin |
Types de revêtements de broyeur à boulets par forme de profil
La forme du profil contrôle l'angle de portance et donc le mouvement de la charge. Le même broyeur peut changer son caractère de broyage simplement en changeant le profil du revêtement.
Doublures de vague
Les revêtements Vague utilisent des crêtes répétitives lisses qui soulèvent modérément le support et encouragent le roulement et la cascade. Ils produisent une abrasion efficace avec une contrainte d'impact plus faible, ce qui les rend courants dans les circuits de meulage secondaire et fin.
Doublures Step et Lorain
Les revêtements de marche, souvent appelés revêtements de style Lorain d'après leur conception originale, combinent une section épaisse, une marche et une section plus fine. Cette géométrie élève le média plus haut et favorise la cataracte, elle convient donc au broyage grossier et aux grands broyeurs fonctionnant près de l'extrémité supérieure de la plage de vitesse.
Doublures de coin
Les doublures en forme de coin créent un soulèvement progressif et maintiennent une section transversale épaisse près de la coque. Ils offrent une bonne protection de la coque et une trajectoire contrôlée du matériau, c'est pourquoi ils sont largement utilisés dans les broyeurs de grand diamètre.
Doublures plates et grillagées
Les doublures plates génèrent un minimum de portance et permettent au support de glisser plutôt que de tomber en cascade ; ils sont utilisés dans les broyeurs ultra-fins et à tubes où un broyage doux est requis. Les revêtements en grille, avec nervures ou fentes, retiennent et classifient la charge du média et apparaissent principalement dans le broyage à sec et les circuits spéciaux.
| Profil | Caractéristique d'ascenseur | Utilisation typique |
|---|---|---|
| Wave | Portance modérée, en cascade | Broyage secondaire et fin |
| Étape (Lorain) | Forte portance, cataracte | Broyage grossier, broyeurs à grande vitesse |
| Coin | Levage progressif, protection de coque | Broyeurs de grand diamètre |
| Plat | Levage minimal, glissement | Broyeurs ultra-fins et à tubes |
| Grille | Rétention et classification des médias | Broyage à sec et circuits spéciaux |
Comment choisir le bon revêtement de broyeur à boulets
Sélectionnez le revêtement de la même manière que vous sélectionnez l'équipement : sur le coût total par tonne, et non sur le prix initial. Le paquebot le moins cher est souvent le plus coûteux à exploiter. Examinez ces facteurs dans l’ordre :
- Diamètre et vitesse du broyeur. Les grandes usines à grande vitesse ont besoin de profils avec une forte portance, tels qu'une marche ou un coin ; les broyeurs petits ou lents peuvent utiliser des formes ondulées ou plates plus simples.
- Taille de l'alimentation et abrasivité du minerai. L'alimentation grossière et dure nécessite un acier au manganèse résistant aux chocs et un profil à haute portance.
- Taille du support de broyage. Les supports de plus de 80 mm nécessitent des doublures en manganèse ; les supports plus petits autorisent l'alliage de chrome, le caoutchouc ou la céramique.
- Conditions de processus. Les boues corrosives privilégient le caoutchouc ou l’alliage chromé ; les températures supérieures à environ 80 °C excluent le caoutchouc.
- Épaisseur du revêtement et tolérance d’usure. Les revêtements plus épais durent plus longtemps mais réduisent le volume du broyeur ; équilibrez la durée de vie et le débit.
- Coût d’installation et d’arrêt. Les revêtements plus légers ou modulaires réduisent le temps de remplacement, qui vaut souvent plus que la différence de prix du revêtement.
Le revêtement et les éléments abrasifs s'usent comme un système. Dans un broyeur secondaire, des billes surdimensionnées ou mal appariées martèlent la surface du revêtement et raccourcissent sa durée de vie, tandis que des billes de broyage à haute teneur en chrome appariées produisent une charge plus uniforme et réduisent la charge d'impact sur le revêtement. Les usines qui achètent des revêtements et des supports de broyage auprès de la même source évitent les problèmes de compatibilité et simplifient le contrôle qualité.
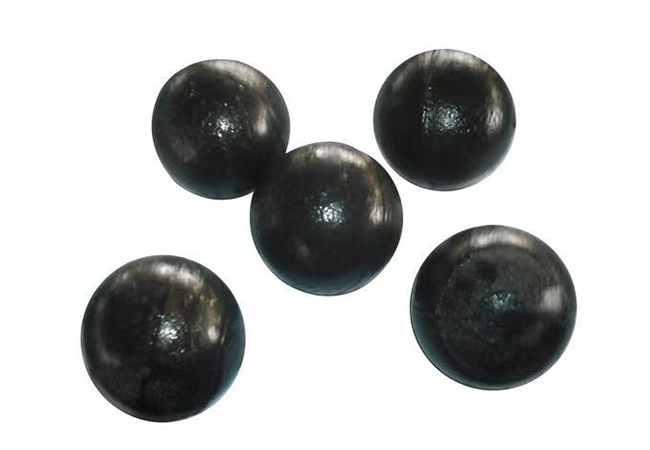 Boule de meulage moulée en alliage à haute teneur en chrome Traitées thermiquement à 58-64 HRC, ces billes de broyage résistent à l'abrasion par glissement dans les circuits de broyage secondaire et fin, avec des options personnalisables en taille et en composition chimique pour les environnements humides ou agressifs. Voir le produit →
Signes indiquant que le remplacement de la doublure est nécessaire
Même le meilleur revêtement est un consommable. Un fonctionnement trop long endommage la coque du broyeur et transforme la maintenance planifiée en réparation d'urgence. Inspectez chaque semaine et planifiez le remplacement lorsque vous voyez l’un de ces signes :
- Épaisseur mesurée du revêtement inférieure à 50 % de l'original ou inférieure au minimum du fabricant.
- Têtes de boulons encastrées dans le revêtement ou fuite autour des boulons.
- Profils visiblement aplatis, avec nervures de levage portées lisses.
- Le débit du broyeur diminue tandis que la consommation électrique reste élevée ou augmente.
- Segments fissurés, desserrés ou manquants et bruit métallique pendant le fonctionnement.
Une routine d'inspection simple vous permet de remplacer les revêtements pendant les temps d'arrêt planifiés, lorsque le changement coûte des heures au lieu de jours de perte de production.
Travaillez avec un fournisseur de revêtements qui comprend l'ensemble de l'usine
Le moyen le plus rapide d’éviter les erreurs de revêtement est de travailler avec un fabricant qui fabrique le revêtement et qui sait comment il interagit avec le support de broyage. ZXGB produit à la fois des revêtements en acier au manganèse et les billes de broyage qui fonctionnent contre eux, soutenus par une gestion de la qualité ISO9001, un institut de recherche provincial pour les billes d'acier et les supports de broyage, et une capacité annuelle de 50 000 tonnes. La gamme complète de produits est disponible sur page des revêtements de broyeur et des revêtements d'usure . Pour une comparaison plus détaillée matériau par matériau, notre guide de sélection pour une durée de vie plus longue du revêtement couvre les compromis pratiques plus en profondeur. Si vous souhaitez une recommandation pour une usine spécifique, les ingénieurs de ZXGB peuvent examiner vos données d'exploitation et proposer une combinaison de revêtement, de profil et de support en fonction de votre objectif d'alimentation et de débit.